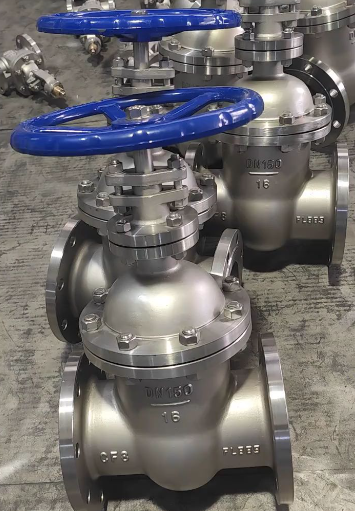
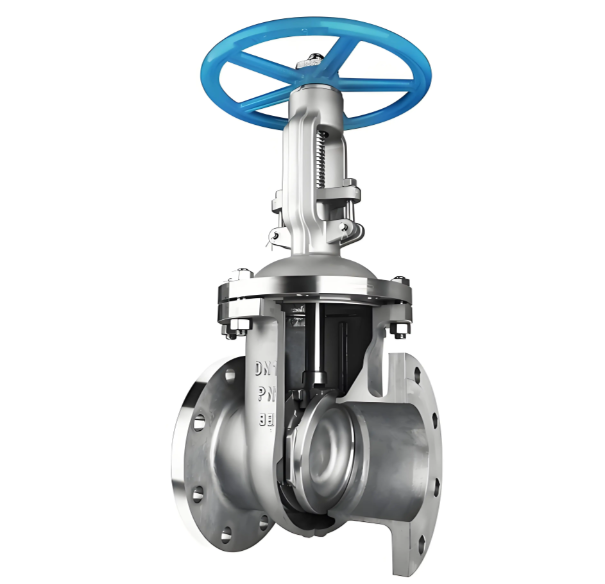
गेट वाल्व्हसाठी स्टेनलेस स्टील ग्रेड निवड
साठी साहित्य ग्रेड निवडस्टेनलेस स्टील गेट वाल्व्ह स्टेनलेस स्टील गेट व्हॉल्व्हसाठी मटेरियल ग्रेडची निवड तापमान-दाब सेवा परिस्थितीसह मीडिया वैशिष्ट्यांद्वारे निर्धारित केली जाते. तीन मोठ्या प्रमाणात वापरल्या जाणाऱ्या कास्ट ग्रेड खाली सूचीबद्ध आहेत:
CF8 (304 स्टेनलेस स्टील):सौम्य नायट्रिक ऍसिड आणि सेंद्रिय ऍसिड सारख्या सौम्य संक्षारक माध्यमांसाठी योग्य. हे 400°C पर्यंतचे ऑपरेटिंग तापमान सहन करू शकते आणि सर्वात किफायतशीर कामगिरी देते.
CF8M (316 स्टेनलेस स्टील):सौम्य सल्फ्यूरिक ऍसिड, फॉस्फोरिक ऍसिड आणि समुद्राच्या पाण्यासह मध्यम संक्षारक सेवांसाठी डिझाइन केलेले. त्याचे कमाल ऑपरेटिंग तापमान 450 डिग्री सेल्सियस पर्यंत पोहोचते; मॉलिब्डेनमची भर घातल्याने गंज होण्याच्या प्रतिकारामध्ये लक्षणीय सुधारणा होते.
CF3M (अल्ट्रा-लो-कार्बन 316L स्टेनलेस स्टील):वेल्डेड असेंब्लीसाठी प्राधान्य दिले जाते. त्याची कार्बन सामग्री 0.03% च्या खाली ठेवली जाते, जे वेल्ड उष्णता-प्रभावित झोनमध्ये आंतरग्रॅन्युलर गंज प्रभावीपणे प्रतिबंधित करते.
विशेष ऑपरेटिंग परिस्थितींसाठी, पर्यायी ग्रेड उपलब्ध आहेत:
CF8C (347 स्टेनलेस स्टील):निओबियम जोडणे कार्बन स्थिर करते आणि उच्च-तापमान आंतरग्रॅन्युलर गंजला उत्कृष्ट प्रतिकार देते.
CN7M (मिश्र धातु 20):गरम केंद्रित सल्फ्यूरिक ऍसिड सेवेसाठी खास तयार केलेले.
ग्रेड निवड प्रक्रिया:
प्रक्रिया माध्यमाच्या प्रकार आणि एकाग्रतेची पुष्टी करा
उमेदवार ग्रेडची गंज सहत्वता सत्यापित करण्यासाठी गंज-प्रतिरोधक हँडबुक पहा
ऑपरेटिंग तापमान आणि दबाव पॅरामीटर्स परिभाषित करा
गंज आणि दाब-तापमान या दोन्ही आवश्यकता पूर्ण करणारा ग्रेड अंतिम करा
ची कास्टिंग आणि मशीनिंग वैशिष्ट्येस्टेनलेस स्टील गेट वाल्व्हस्टेनलेस स्टील गेट वाल्व्हसाठी कास्टिंग प्रॅक्टिस कार्बन-स्टील गेट वाल्व्हपेक्षा लक्षणीयरीत्या वेगळी आहे.
स्टेनलेस स्टील कार्बन स्टीलच्या तुलनेत खराब वितळलेल्या धातूची तरलता प्रदर्शित करते. संपूर्ण साचा भरण्यासाठी ओतण्याचे तापमान 50-80°C ने वाढविले पाहिजे; तथापि, जास्त तापमानामुळे भरड धान्याची रचना आणि यांत्रिक शक्ती कमी होते.
स्टेनलेस स्टीलमध्ये कार्बन स्टीलपेक्षा अंदाजे 1.5‑पट जास्त संकोचन देखील आहे. त्यामुळे गंभीर संकोचन पोकळी कमी करण्यासाठी गेटिंग-सिस्टम डिझाइनमध्ये मोठे राइजर अनिवार्य आहेत. कास्टिंग दरम्यान पृष्ठभागावर कठोर स्केल तयार होतात, ज्यामुळे शेक-आउट बनते आणि अधिक श्रम-केंद्रित होते.
मशीनिंग ऑपरेशन्समध्ये, स्टेनलेस स्टील खराब मशीनीबिलिटी आणि मजबूत काम-कठोर प्रवृत्ती सादर करते, जे टूल पोशाखला गती देते. व्यावहारिक काउंटरमेजर्समध्ये YG-मालिका सिमेंट-कार्बाइड कटिंग टूल्सचा अवलंब करणे, कार्बन स्टीलच्या ठराविक मूल्यांच्या 60-70% पर्यंत कटिंग गती कमी करणे आणि काम-कठोर पृष्ठभागाच्या स्तरांवर टूल राहू नये म्हणून उच्च फीड दर लागू करणे समाविष्ट आहे.
सीलिंग पृष्ठभागांच्या कडक तोंडावर विशेष लक्ष दिले पाहिजे. स्टेनलेस-स्टील बेस मेटल आणि स्टेलाइट हार्ड-फेसिंग डिपॉझिटमधील विसंगत थर्मल विस्तार गुणांक वेल्डिंगनंतर अवशिष्ट ताण आणि घटक विकृती निर्माण करू शकतात. स्टेनलेस स्टील गेट वाल्व्हसाठी पृष्ठभाग उपचार आणि पॅसिव्हेशनअंतरीक गंजरहित पृष्ठभाग आणि स्टील फिनिशिंग प्रोजेशनिंग प्रोफेसिंग असूनही. विश्वासार्ह सेवा जीवनासाठी गंभीर रहा.
अंतर्गत पृष्ठभाग उपचार:
कास्टिंग स्केल आणि अवशिष्ट वाळू काढून टाकण्यासाठी अंतर्गत प्रवाह-पाथ स्फोट-स्वच्छ केले जातात. त्यानंतर घटकांवर मिश्रित नायट्रिक-हायड्रोफ्लोरिक ऍसिड पॅसिव्हेटिंग द्रावणाने उपचार केले जातात. हे उपचार पृष्ठभाग मुक्त-लोह दूषित करते आणि 2‑5nm जाडीची एकसमान, दाट क्रोमियम-ऑक्साइड निष्क्रिय फिल्म तयार करते - गंज संरक्षण प्रदान करणारा मुख्य अडथळा.
पॅसिव्हेशन गुणवत्ता ब्लू-स्पॉट चाचणीद्वारे प्रमाणित केली जाते: चाचणी द्रावण (पोटॅशियम फेरीसॅनाइड प्लस नायट्रिक ऍसिड) पृष्ठभागावर लागू केले जाते. उत्तीर्ण होणारा निकाल 30 सेकंदांच्या आत निळा रंग नाही दाखवत; निळे डाग अवशिष्ट मुक्त-लोह दूषितता दर्शवतात.
बाह्य पृष्ठभाग उपचार:
सामान्यतः, स्टेनलेस स्टील गेट व्हॉल्व्हला चांगल्या वातावरणातील गंज प्रतिकारामुळे बाह्य पेंट कोटिंगची आवश्यकता नसते. जेव्हा प्रोजेक्ट स्पेसिफिकेशन्स पेंट केलेले मार्किंग अनिवार्य करतात, तेव्हा गुळगुळीत स्टेनलेस-स्टील पृष्ठभागांवर खराब पेंट आसंजन दूर करण्यासाठी प्रथम इपॉक्सी प्राइमर लागू करणे आवश्यक आहे, त्यानंतर टॉपकोट वापरणे आवश्यक आहे.
फ्लँज सीलिंग चेहऱ्यांवर वाहतूक आणि साठवणुकीदरम्यान तात्पुरत्या संरक्षणासाठी गंजरोधक ग्रीसने लेपित केले जाते, ज्यामुळे सीलिंग कार्यक्षमतेत तडजोड होईल अशा पृष्ठभागावर गंजलेले डाग टाळतात.
संबंधित बातम्या
- बनावट स्टील गेट वाल्व्ह म्हणजे काय आणि ते विश्वसनीय औद्योगिक प्रवाह नियंत्रणास कसे समर्थन देते?
- स्टेनलेस स्टील ANSI 150LB Flanged Y स्ट्रेनर विश्वसनीय पाइपलाइन फिल्टरेशनसाठी
- स्टेनलेस स्टील बॉल व्हॉल्व्ह पूर्ण चाचणी प्रक्रिया | मानक तपासणी आणि गुणवत्ता हमी
- हायजिनिक फ्लुइड कंट्रोल सिस्टमसाठी सॅनिटरी 3-पीस बटरफ्लाय व्हॉल्व्ह
- सॅनिटरी युनियन मॉडर्न हायजिनिक फ्लुइड प्रोसेसिंगमध्ये वाल्व ट्रेंड तपासा
- टू-पीस फ्लँज बॉल व्हॉल्व्ह: स्ट्रक्चरल तत्त्वे, स्थापना नियम आणि अनुप्रयोग मर्यादा
मला एक संदेश द्या